Методы технико-экономического анализа
Краткие сведения о технологии изготовления тонкостенных гнутых и трубчатых профилей
Гнутые профили изготавливаются из листа или ленты путем холодной формовки на роликогибочных {профилегибочных} станах или гибкой на прессах. Первый путь изготовления более производителен и является основным на предприятиях металлургической промышленности. Гибка на прессах применяется обычно при изготовлении профилей на заводах металлоконструкций.
Гнутые профили изготавливаются из листа или ленты путем холодной формовки на роликогибочных { профилегибочных } станах или гибкой на прессах. Первый путь изготовления более производителен и является основным на предприятиях металлургической промышленности. Гибка на прессах применяется обычно при изготовлении профилей на заводах металлоконструкций.
Основным оборудованием для холодной формовки профилей является профилегибочный стан, представляющий ряд последовательно расположенных клетей с приводными роликами. Станины всех клетей крепятся на одной металлической раме. Возможности профилегибочных станов определяются размерами исходного сечения металла { шириной и толщиной заготовки } и формой профилей.
Станы, установленные на заводе «Запорожсталь», имеют такие характеристики: 2—7*80—500 и 1—4*400—1500. Первые две цифры обозначают предельные толщины, вторые — предельные ширины исходных заготовок. Максимальная высота сечения профилей, изготовленных на станах, составляет для первого 160 мм, для второго 200 мм. Длина профилей может достигать 12 м. На роликогибочных станах можно получить профили самой различной формы, в том числе полузамкнутой с последующей сваркой замыкающего шва.
Пресс для гибки профилей состоит из неподвижной станины, на которой укреплена матрица, и подвижной части с укрепленным на ней пуансоном. Длина рабочей части пресса определяет максимально возможную длину профиля { до 5600 мм } . Возможная толщина гибки зависит от длины заготовки, марки стали и усилия пресса. Имеются прессы с усилием 160 и 315 т, поэтому при проектировании профилей необходимо учитывать возможности оборудования.
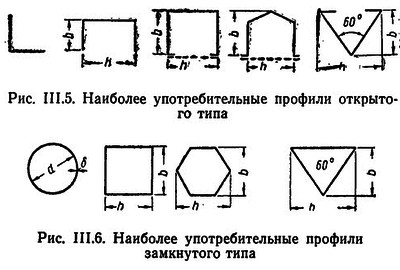
Все гнутые профили подразделяются на открытые и замкнутые { рис. III.5, III.6 } . На некоторые гнутые открытые профили, поставляемые заводом «Запорожсталь», имеются стандарты на сортамент { уголки равнобокие и неравнобокие, С-образные и корытообразные профили, профили для переплетов ГОСТ 8276—63; 8281—57; 8282—57; 8283—57; 8278—63; 7511—58 } . Замкнутые профили образуются в виде полузамкнутой оболочки или путем сборки из открытых профилей и сварки замыкающих швов. Операции сборки и сварки профилей связаны с дополнительной затратой труда на заводах металлоконструкций. В дальнейшем предполагается замкнутые профили полностью изготовлять на металлургических заводах.
Номенклатура требуемых в строительстве профилей очень обширна, и стандартизованные профили не удовлетворяют потребности. В связи с этим в ЦНИИСК были разработаны проекты сортамента профилей для прогонов и ригелей остекления фонарей и стоек-импостов оконных проемов. ЦНИИПромзданий разработал проект стандарта на замкнутые профили квадратного сечения.
Наравне с гнутыми профилями организуется изготовление трубчатых тонкостенных цилиндрических профилей на трубосварочных станах. Такая технология изготовления замкнутых цилиндрических профилей является наиболее прогрессивной и имеет большое будущее. В 1963 г. вышел стандарт на трубчатые профили ГОСТ 10704—63.
Гнутые и трубчатые тонкостенные профили наиболее рациональны при работе их на центральное сжатие: в фермах, башенных конструкциях, связях и т. д. Возможно применение гнутых профилей и во внецентренно сжатых и изгибаемых элементах.
Объекты по теме
Другие статьи из категории
Похожие статьи
Все статьи →Разработка КМД
Соответствие конструктивного решения расчетной схеме
При расчете конструкций принимают определенные условия присоединения элементов друг к другу, например шарнирное или жесткое. В процессе…
Разработка КМД
Технологичность конструкций при монтаже
Требования технологичности конструкций при монтаже включают: соответствие массы и размеров элементов конструкций техническим…
Разработка КМД
Основные положения оформления монтажных схем
На чертежах монтажных схем кроме собственно схем размещают таблицы отправочных марок и примечания. Таблицу отправочных марок размещают в…
Методы технико-экономического анализа
Краткие сведения о свойствах алюминиевых сплавов
В СССР производство алюминия за семилетие 1958—1965 гг. возросло почти в три раза. В дальнейшем в связи со строительством мощных…
Методы технико-экономического анализа
Горячекатаные профили общего назначения
Двутавровые балки по ГОСТ 8239—56, швеллеры по ГОСТ 8240—56, уголки по ГОСТ 8509—57 и ГОСТ 8510—57 имеют в большинстве случаев толщины…
Нужен расчёт?
Пришлите исходные данные — уточним состав работы и ответим по срокам.