Методы технико-экономического анализа
Горячекатаные профили общего назначения
Двутавровые балки по ГОСТ 8239—56, швеллеры по ГОСТ 8240—56, уголки по ГОСТ 8509—57 и ГОСТ 8510—57 имеют в большинстве случаев толщины стенок, минимально допускаемые из условий местной устойчивости и технологических условий прокатки. Увеличена частота градации в уголках, что позволяет уменьшить потери металла при подборе сечений
Первый метрический сортамент прокатных профилей в России был введен в 1900 г. и просуществовал с небольшими изменениями свыше трех десятилетий. В 1932 г. он был улучшен, но и после модернизации имел ряд недостатков: неэкономичные толстостенные профили, недостаточно частая градация, недостаточно мощные сечения профилей. Современный сортамент профилей общего назначения был введен в 1956—1957 гг.; он имеет значительные преимущества по сравнению с существовавшим ранее.
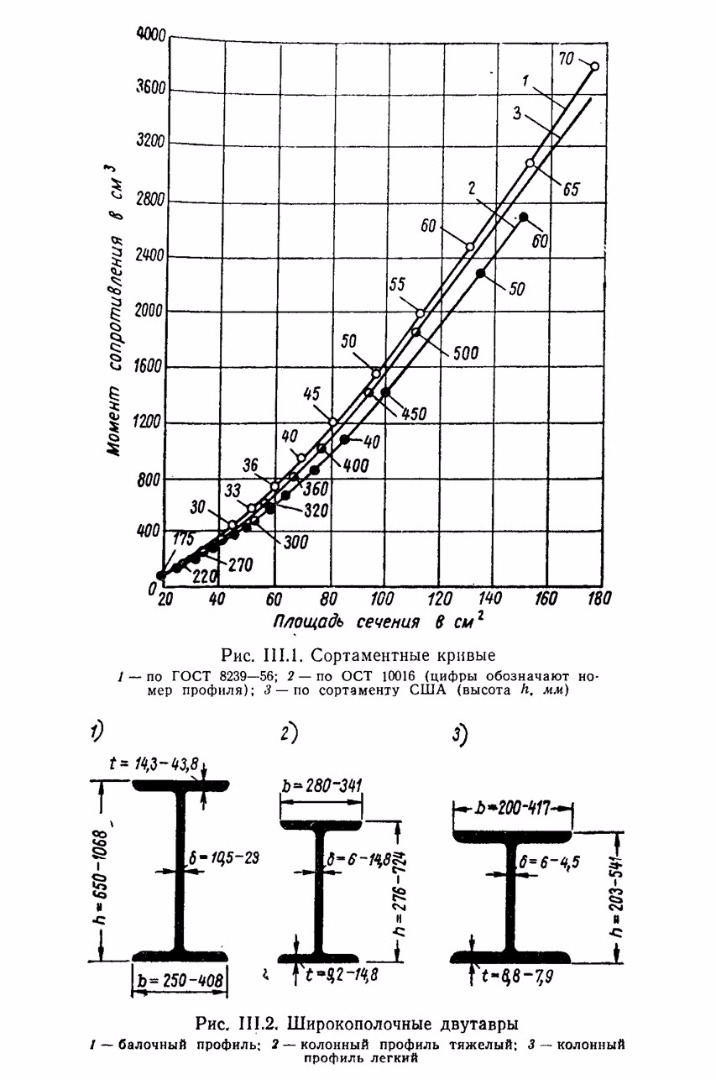
Двутавровые балки по ГОСТ 8239—56, швеллеры по ГОСТ 8240—56, уголки по ГОСТ 8509—57 и ГОСТ 8510—57 имеют в большинстве случаев толщины стенок, минимально допускаемые из условий местной устойчивости и технологических условий прокатки. Увеличена частота градации в уголках, что позволяет уменьшить потери металла при подборе сечений. Увеличен момент сопротивления прокатываемых двутавровых балок и вместе с тем ликвидирован ряд неэкономичных сечений двутавровых балок и швеллеров с утолщенными стенками и полками. Экономия металла, полученная при введении нового сортамента взамен ОСТ—10016, оценивается для профилей двутавровых балок и швеллеров около 10—15% и уголковых около 5—8%. Наш сортамент является достаточно экономичным, что видно из сравнения сортаментных кривых отечественного и зарубежных сортаментов { рис. III.1 } . Резервы в совершенствовании сортамента указанных профилей с целью экономии металла в дальнейшем можно считать почти исчерпанными.
Совершенствование сортамента, по-видимому, будет идти по пути организации прокатки новых экономичных профилей: широкополочных двутавров по ГОСТ 6183—52 { рис. 01.2 } и облегченных двутавровых балок и швеллеров по ГОСТ 6184—52 и 6185—52 { рис. III.3 } . Особенно важное значение для получения экономии стали и снижения трудоемкости изготовления имеет применение широкополочных двутавров, которые могут быть использованы вместо обычных двутавров при работе их на изгиб, взамен составных сварных двутавров в балках и колоннах, а также для разрезки на тавры с целью дальнейшего использования последних в качестве поясов балок и ферм { рис. III.4
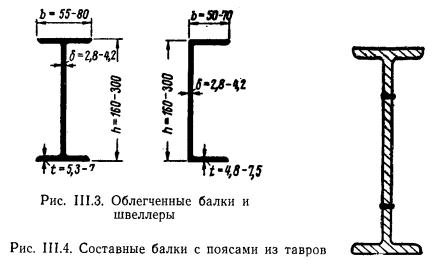
Удельные моменты сопротивления для балочных профилей и удельные моменты инерции колонных легких профилей значительно выше соответствующих параметров двутавровых балок и уголков. По данным Н. П. Мельникова, применение широкополочных двутавров в элементах, работающих на изгиб, позволит получить экономию веса по сравнению с двутаврами по ГОСТ 8239—56 около 7%.
Потребность в широкополочных двутаврах для нужд строительства оценивается в 600 тыс. г в год, а для народного хозяйства в целом — около 2500 тыс. т. По отчетам ЦНИИПромзданий, внедрение в промышленность и строительство широкополочных двутавров позволит сэкономить 260 тыс. т стали и 7,4 млн. руб. в год { без учета дополнительной экономии от снижения трудоемкости изготовления } .
Весьма важное значение для оценки эффективности применения широкополочных двутавров имеет снижение трудоемкости изготовления при использовании их взамен сварных.
Трудоемкость конструкции может быть определена по формуле { V.18 } :
,
где
— трудоемкость изготовления стержня { основных несущих деталей } конструкции;
— строительный коэффициент трудоемкости, учитывающий работы по вспомогательным деталям конструкции;
— коэффициент, учитывающий нерасчетные { прочие } операции изготовления.
Трудоемкость конструкции при применении для стержня прокатного двутавра взамен составного из листов снизится за счет ликвидации операций резки листа, сборки и сварки. Останутся операции разметки, торцовой резки, образования отверстий, трудоемкость которых с некоторым запасом можно считать 15% трудоемкости изготовления стержня конструкции при сварном составном двутавре. Кроме того, останутся трудовые затраты по изготовлению вспомогательных { конструктивных } деталей.
Тогда
Снижение трудоемкости
Значения строительных коэффициентов трудоемкости балок равны 1,6—1,8, колонн 2—2,6. Отсюда ожидаемое снижение трудоемкости составит при применении балочных профилей 50—55%, в колоннах 35—45%.
Для балок, изготовляемых из широкополочных двутавров, местная устойчивость стенки, как правило, обеспечивается без ребер жесткости, что приведет к снижению строительного коэффициента веса и соответствующего коэффициента трудоемкости и, следовательно, к еще более значительному снижению трудоемкости. Экономия от снижения трудоемкости при применении широкополочных двутавров может быть оценена следующим образом.
Стоимость изготовленной конструкции [формулы { V.25 } и { V.29 } ]
, где
- стоимость основных материалов;
- трудоемкость изготовления;
- среднечасовая заработная плата, равная 0,52 руб/ч;
- коэффициент накладных расходов, равный 2,5;
- постоянные накладные расходы, равные 11 руб/т;
Среднее снижение трудоемкости примем равным 50%, трудоемкость 1 т конструкций { колонн и балок } 12 чел.-час/т.
Можно предположить, что отпускная цена широкополочных двутавров не будет превышать соответствующей цены листа, что позволяет исключить величину . Тогда снижение стоимости изготовления
руб/т
Если предположить, что расход широкополочных двутавров взамен составных для строительства составит 2/3 общего количества двутавров, то экономия от снижения трудоемкости составит не менее 4,3 млн. руб.
Объекты по теме
Другие статьи из категории
Похожие статьи
Все статьи →Методы технико-экономического анализа
Стоимость металла и условия применения алюминиевых сплавов в конструкциях различного назначения
Трудоемкость изготовления 1 т конструкций из алюминиевых сплавов увеличивается по сравнению с удельной трудоемкостью изготовления…
Методы технико-экономического анализа
Краткие сведения о технологии изготовления тонкостенных гнутых и трубчатых профилей
Гнутые профили изготавливаются из листа или ленты путем холодной формовки на роликогибочных {профилегибочных} станах или гибкой на прессах.…
Методы технико-экономического анализа
Сравнительный весовой анализ применения гнутых профилей в сжатых стержнях взамен горячекатаных
Оценка различных гнутых профилей может быть произведена путем сравнения удельных радиусов инерции. За базисные профили следует принять…
Методы технико-экономического анализа
Анализ стоимости гнутых профилей
Уже указывалось, что в настоящее время замкнутые профили в готовом виде {кроме горячекатаных труб} металлургической промышленностью не…
Методы технико-экономического анализа
Широкополочные сварные двутавры и тавры
Изготовление сварных двутавров организовано на специализированной поточной линии завода металлоконструкций им. Бабушкина. Подсчеты…
Нужен расчёт?
Пришлите исходные данные — уточним состав работы и ответим по срокам.