Разработка КМД
Конструирование сварных, болтовых и заклепочных соединений
Проектирование сварных соединений включает на первом этапе выбор способа сварки и сварочных материалов, а также назначение вида кромок свариваемых деталей и размеров их обработки.
Проектирование сварных соединений включает на первом этапе выбор способа сварки и сварочных материалов, а также назначение вида кромок свариваемых деталей и размеров их обработки.
На следующем этапе определяют расчетом необходимые размеры швов, главным образом угловых. Все эти вопросы обычно решаются в [проекте КМ][1], однако технологические особенности производства, размеры имеющегося металла и наличие сварочных материалов часто заставляют конструкторов и технологов завода заниматься проектированием сварных соединений.
При выборе сварочных материалов, вида и размера фасок необходимо руководствоваться официальными документами, указанными в табл. 9, с учетом следующих соображений.
При выборе способа сварки предпочтение следует отдавать автоматической сварке, затем полуавтоматической и только в крайнем случае, в особо «тесных» местах, ручной.
Вид обработки кромок определяет также площадь сечения шва, следовательно, объем наплавленного металла и в конечном итоге трудоемкость процесса сварки. На рис. 23 приведен график для определения площади стыковых швов при разной толщине свариваемого металла, выполненных различными способами сварки.
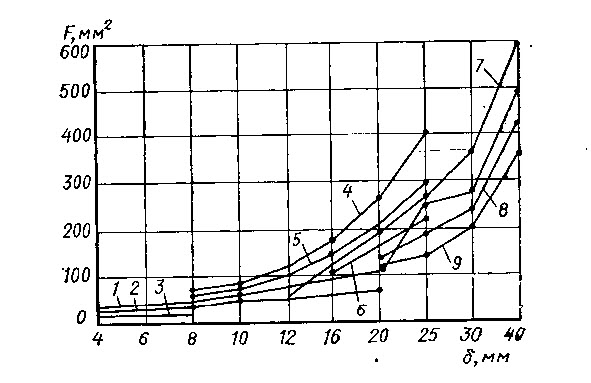
Рис. 23. Площади сечения стыковых швов в зависимости от способа сварки
1 — автоматическая сварка на флюсовой подушке без разделки кромок; 2 — автоматическая и полуавтоматическая без разделки кромок; 3 — то же, ручная; 4 — ручная и с V-образной разделкой кромок; 5 — автоматическая на флюсовой подушке с V-образной разделкой кромок; 6 — то же, без флюсовой подушки; 7 — ручная с Х-образной разделкой кромок; 8 — автоматическая с Х-образной разделкой кромок на флюсовой подушке; 9 — автоматическая и полуавтоматическая с Х-образной разделкой кромок
Из графика следует, что, варьируя способы сварки и виды обработки кромок, можно существенно изменять площадь поперечного сечения шва F. Так, сварку листов толщиной 20 мм возможно выполнить восемью способами и менять площадь шва в пределах от 80 до 270 мм2, т. е. более чем в 3 раза. В целях стандартизации технологического процесса на заводах обычно применяют меньшее число вариантов сварки стыков, чем указано на рис. 23.
На рис. 24, а приведены наиболее широко применяемые виды обработки кромок.
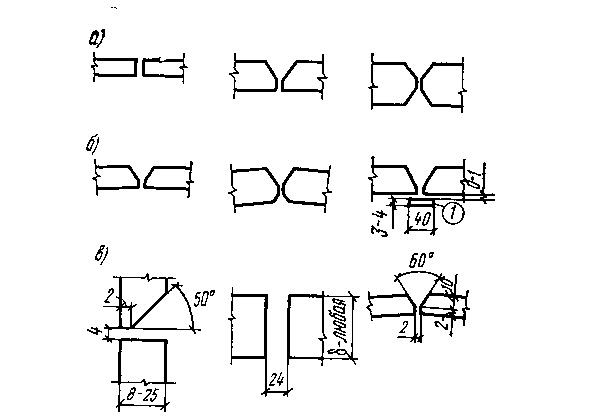
Рис. 24. Подготовка кромок деталей под сварку
а - в конструкциях любого назначения; б — для труб; в — для монтажных сварных швов; 1 — стальная подкладка
При разработке конструкции кольцевых и продольных швов труб, а также швов различных габаритных резервуаров следует стремиться к тому, чтобы наибольший объем сварочных работ можно было производить снаружи, B более удобных и гигиенических условиях. В этих целях в соединениях с V-образной подготовкой кромок фаски следует располагать с наружной стороны конструкции, а при Х- образной подготовке делать фаски несимметричными с расположением большей фаски также с наружной стороны { рис. 24, б } .
В ответственных замкнутых конструкциях, в которых требуется полный провар свариваемых деталей, в случаях когда сварка с внутренней стороны невозможна из-за малых габаритов конструкции, целесообразно применять сварку на остающейся стальной подкладке. Подобный сварной стык показан на правом эскизе рис. 24, б. Подкладку следует выполнять из стали той же марки, что и основная конструкция.
Подготовка кромок для сварки в монтажных условиях может иметь несколько иной вид. Это объясняется тем, что свариваемые детали на монтаже иногда находятся в другом пространственном положении, чем { при сварке на заводе, и становится невозможной кантовка конструкций в процессе сварки. Подготовка кромок деталей под сварку на монтаже должна быть согласована с монтажной организацией.
На рис. 24, в приведено несколько примеров подготовки кромок деталей для монтажной сварки. На левом эскизе показана подготовка кромок для горизонтального кольцевого шва листовых конструкций — резервуаров, воздухонагревателей доменной печи. Данная разделка кромок позволяет сварщику при ручной или полуавтоматической сварке легко формировать шов. Наплавленный металл хорошо удерживается на горизонтальной плоскости, образуемой кромкой нижних листов. На среднем эскизе показана подготовка кромок деталей для электрошлаковой сварки. Для этого способа сварки на кромках деталей снимать фаски не требуется. Необходимый зазор при любых толщинах свариваемых деталей равен 24 мм. На правом эскизе изображена подготовка кромок лепестков купола воздухонагревателя для меридионального шва. Фаски расположены сверху. Это позволяет основной объем сварки выполнять в более удобном положении.
Некоторую особенность по сечению имеют швы, соединяющие верхний пояс со стенкой в подкрановых балках зданий, находящихся в особо тяжелых условиях эксплуатации. Эти швы должны иметь провар на всю толщину стенки. При толщине стенки до 14 мм включительно провар может быть обеспечен при автоматической сварке швов без образования фасок на кромке стенки. При большей толщине необходимо снимать двустороннюю фаску.
При конструировании болтовых и заклепочных соединений конструктор завода определяет длину болтов { и резьбы } и заклепок, которые необходимы для составления списка монтажных метизов. Все остальные вопросы должны быть решены в [проекте КМ][1] на основании указаний СНиП II-В.3-72 и ГОСТов { см. табл. 9 } .
При определении длины болта следует учитывать толщину стягиваемого пакета, толщину шайбы { или шайб — рис. 25, в } , высоту гайки и свободный конец болта. В соединениях, воспринимающих ударные и вибрационные нагрузки, во избежание откручивания гайки дополнительно ставят контргайку { рис. 25, г } . Свободный конец болта назначают длиной, равной от половины до целого диаметра болта.
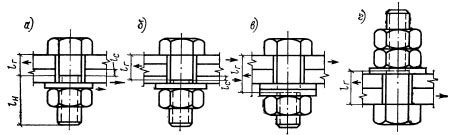
Рис. 25. Болтовые соединения { стрелками показано направление усилий }
В соединениях болты работают либо на растяжение { нормальной точности и высокопрочные } , либо на срез — смятие { нормальной и повышенной точности } . Если болт работает на растяжение, то длины гладкой и нарезанной частей болта принимают по стандартам без дополнительных условий.
Если болт работает на срез — смятие, необходимо строго следить за тем, чтобы длина гладкой части болта lг обеспечивала необходимую толщину площади смятия lс в крайней детали пакета { рис. 25, а, б } ; lс следует выбирать такой, чтобы усилие смятия в пределах крайней детали было равно усилию среза болта. В этих условиях длина нарезанной части болта lн также должна соответствовать стандартам.
В ряде случаев в целях соблюдения стандартов приходится применять более длинные болты, а под гайку ставить две шайбы { или одну толстую — нестандартную } с тем, чтобы участок с резьбой заканчивался в пределах шайбы { рис. 25, б } , так как если он будет выступать за наружную плоскость шайбы, гайку закрутить невозможно.
Длину стержня заклепок { в миллиметрах } находят по формуле
где l — толщина склепываемого пакета, мм; А — коэффициент, определяющий длину стержня, необходимую для полного заполнения отверстия под заклепку ; В —длина стержня заклепки, мм, необходимая для образования замыкающей головки; С — припуск на длину заклепки, мм, учитывающий возможное увеличение диаметра отверстия под заклепку в процессе рассверливания в результате биения сверла.
Значения *** А, Ви *** Сдля определения длин стержней заклепок приведены в табл. 11.
Таблица 11. Параметры стержней заклепок
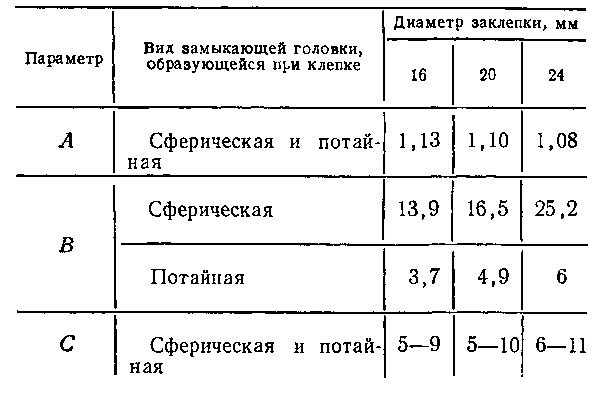
При определении длин стержней заклепок с потайной головкой следует учитывать, что в длину L, определяемую по формуле { 8 } , включается и высота потайной головки заклепки.
Унификация заклепок по длине облегчает комплектование конструкций заклепками на заводе и упрощает работу монтажников. Унификацию длин заклепок возможно проводить за счет изменения размера *** С***в пределах, указанных в табл. 11.
После подсчета длин болтов и заклепок и их числа конструктор составляет список монтажных метизов.
Услуги по теме
Объекты по теме
Другие статьи из категории
Похожие статьи
Все статьи →Разработка КМД
Работа конструктора над технологичностью конструкций
Изучив технологические возможности завода, условия транспортирования конструкций по железной дороге и дополнительные технические требования…
Разработка КМД
Соответствие конструктивного решения расчетной схеме
При расчете конструкций принимают определенные условия присоединения элементов друг к другу, например шарнирное или жесткое. В процессе…
Разработка КМД
Повышение долговечности конструкций
Повышение долговечности конструкций с точки зрения их коррозионного износа достигают тремя способами: 1. выбором для конструкций такой…
Разработка КМД
Основные положения оформления монтажных схем
На чертежах монтажных схем кроме собственно схем размещают таблицы отправочных марок и примечания. Таблицу отправочных марок размещают в…
Методы технико-экономического анализа
Анализ стоимости гнутых профилей
Уже указывалось, что в настоящее время замкнутые профили в готовом виде {кроме горячекатаных труб} металлургической промышленностью не…
Нужен расчёт?
Пришлите исходные данные — уточним состав работы и ответим по срокам.